


Завершена сварка рельсов для одного из двух путей будущей ВСМ
Специалисты рельсосварочного предприятия РСП-1 (входит в "Синара-Транспортные Машины", СТМ) завершили сварку рельсовых плетей длиной 800 метров каждая для одного из двух путей будущей высокоскоростной магистрали Москва – Санкт-Петербург протяжённостью около 700 км. Путь состоит из двух рельсовых нитей, на каждую из которых приходится 849 таких плетей, таким образом количество сваренных плетей достигло 1698. Об этом сообщили в пресс-службе холдинга.
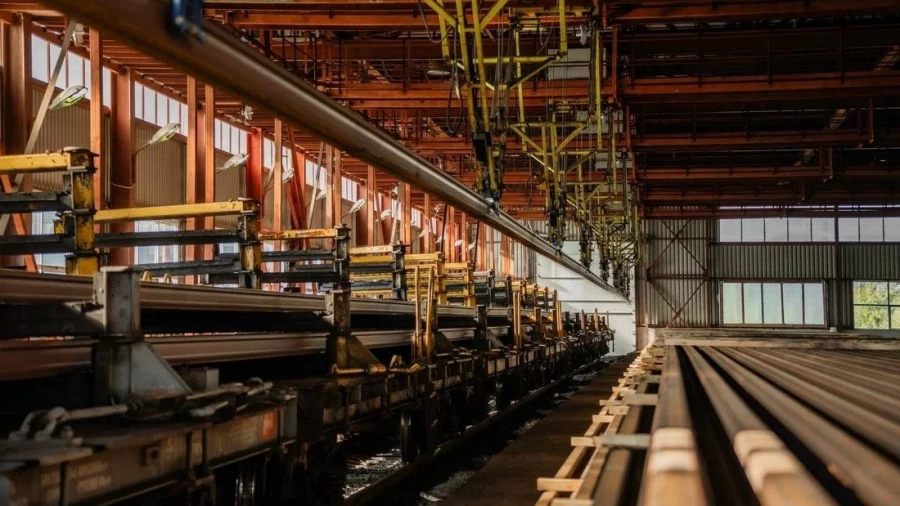
ИСТОЧНИК ФОТО: Группа Синара.
Восемь 100-метровых рельсов марки ДТ350ВС400 изготовила компания ЕВРАЗ по заказу РЖД. Благодаря тому, что компания может изготавливать длинномерные плети на предприятии, выполняя основную часть сварочных операций в контролируемых производственных условиях, это значительно сокращает объём работ непосредственно на трассе. Также подобный способ изготовления влияет на точность рельсовой нити, обеспечивая необходимую для плавного и безопасного движения высокоскоростных поездов.
К сварным соединениям для ВСМ предъявляются повышенные требования по прочности и геометрии. В ходе контрольных испытаниях сварное соединение должно выдерживать статическую нагрузку 200 тс без разрушения, а отклонение от прямолинейности в зоне стыка не должно превышать 0,2 мм на измерительной базе 1 метр.
"Для высокоскоростного движения особое значение имеют и прочность сварного соединения, и точность геометрии рельса в зоне стыка. Поэтому на каждом этапе — от подготовки рельсов до окончательного контроля – мы уделяем особое внимание соблюдению технологических режимов и качеству выполнения работ", — подчеркнул генеральный директор РСП-М Роман Грачев.
Сварку организовали на двух технологических линиях, обслуживаемых одной сменной бригадой. После входной приёмки 100-метровых рельсов массой около 6,5 тонны каждый рельсы поступают на линию контактной стыковой сварки оплавлением. Данная технология предполагает нагрев торцов за счёт электрического тока и соединение под действием осевого усилия. После сварки выполняются предварительная шлифовка, локальная термическая обработка зоны соединения с нагревом до 950°C и контролируемым охлаждением воздухом. На завершающем этапе происходит автоматическая чистовая шлифовка профиля и дефектоскопический контроль сварных соединений. Готовые плети доставляются к месту укладки специализированными рельсовозами.
Сейчас на тестовом участке Саблино-Тосно в Ленинградской области на безбалластном основании уложены первые рельсовые плети для высокоскоростной магистрали.


